很多老板一听说“过程方法”,第一反应是:“我们不是有SOP吗?不就是按流程干活嘛。”
结果呢?生产主管说:“我按流程做了,但不良率还是3%。”品质经理说:“我按检验规程查了,但客户照样投诉。”销售说:“我按客户要求报价了,但一单都没成。”
每个人都“按流程”了,为什么整体还是一团糟?
因为你们只是在“做活动”,不是在“管过程”。活动是孤立的,过程是联网的。你管住了这一道工序,没管住它和下一道工序的接口,不良品照样堆成山。你优化了生产速度,没管住物流衔接,交付照样delay。
ISO9001:2026 过程方法的基本概念,就是来给你装一个“系统视角”的。它不教你背定义,而是教你像搭电路一样看公司——每个过程是一个元件,元件之间有电流(信息/物料)流过,哪里短路了、哪里电阻大了,得从全网看,不能只拆一个灯泡。
今天,东莞纵横世纪就带您过程方法的基本概念把嚼碎了咽下去,让你下次再写程序文件、开管理评审,脑子里自动弹出一张“过程网络图”。
一、条款核心:先把两个概念钉死
1. 什么是过程?
标准定义(ISO9000:2025):利用输入实现预期结果的相互关联或相互作用的一组活动。
要素 | 标准说法 | 现场大白话 | 举例(焊接工序) |
输入 | 资源、材料、信息 | 拿什么来干? | 钢板、焊丝、焊接参数表、操作员 |
活动 | 增值转换 | 到底干了啥? | 把钢板拼起来,用焊枪熔接 |
输出 | 产品、服务、信息 | 干完留下了啥? | 焊接好的组件、一份自检记录 |
资源 | 人员、设备、方法 | 靠啥干成? | 焊工、焊机、作业指导书 |
监测 | 过程参数、输出特性 | 怎么知道干得好不好? | 电流电压值、焊缝外观、拉力测试 |
关键点: 过程不是“一个动作”,是一组活动的组合,而且一定有输入→活动→输出的流向。你写程序文件时,如果写不出“输入是什么、输出是什么”,这个“过程”就是虚的。
2. 什么是过程方法?
过程方法 = 系统地识别和管理组织所使用的过程,特别是这些过程的相互作用。
三个关键词:
· 系统地识别:不是想到哪管到哪,是把公司所有过程一张网捞出来。
· 相互作用:重点不是“每个过程自己干自己的”,而是过程与过程之间怎么咬合。
· 管理:不是画个图好看,是要定指标、给资源、查绩效、做改进。
纵横视点:
过程方法不是 ISO9001 新发明的,它是现代管理的底层逻辑。你去医院看病——挂号→候诊→问诊→检查→取药,这是一组过程;如果挂号处和诊室不通气,你得跑三趟。企业也一样,接口处就是“跑三趟”的高发区。
二、PDCA循环:过程方法的“发动机”
标准把 PDCA 嵌进了过程方法,让它转起来:
PDCA阶段 | 在过程里干什么 | 现场对应动作 |
P 策划 | 设定目标、策划过程 | 这工序今年要把不良率压到1%?怎么测?谁负责? |
D 实施 | 执行过程 | 早班按SOP开焊,中班换参数,照做 |
C 检查 | 监视和测量 | 每2小时测一次电流,下班拉不良趋势图 |
A 处置 | 改进过程 | 不良超了→开纠正措施→改参数→更新SOP→下月盯效果 |
顾问提示:
很多公司的 PDCA 停在 D——天天“实施”,从不“检查”,更不“处置”。过程方法要求每个过程都有自己的小 PDCA,而且上一个过程的 A(改进)要喂给下一个过程的 P(策划),这样整个网才转得动。
三、基于风险的思维:给过程装上“雷达”
过程方法不是“出了事再改”,而是提前想到哪儿会出事。
阶段 | 风险思维怎么融入 | 举例 |
策划时 | 识别过程风险,策划应对措施 | 新焊机导入前,FMEA 分析:电压波动会导致虚焊→提前加稳压器 |
实施时 | 监视过程参数,及时发现偏差 | 上线后每半小时记录电压,超±5%自动报警停机 |
改进时 | 基于数据分析,持续优化 | 月度数据:雨季电压波动大→给车间空调加除湿→波动归零 |
纵横视点:
风险思维 + 过程方法 = “在过程里长出来的免疫力”。不是等客户投诉了再救火,而是在策划过程时就把“火源”挪走。这也是 2026 版特别强调的——风险不是单独一份清单,是融进每个过程的血液里。
四、深度理解:过程方法的“三个灵魂拷问”
拷问1:你是在“管过程”还是“管系统”?
· 单个过程优化 ≠ 整体系统优化
· 案例:某菜制造企业把生产CPK从1.0提到1.67,结果交付及时率反而跌了20%。
· 原因:生产为了提速度,把半成品堆满走廊,物流跟不上,发货全堵死。
· 解决:用过程方法审视整个价值流——生产→暂存→物流→包装→发货,平衡各段节拍,而不是只捅生产这一下。
拷问2:你的过程颗粒度“粗细”合适吗?
颗粒度 | 后果 | 怎么调 |
太粗(如“生产过程”) | 管不住,出了问题不知道卡在哪一步 | 拆成:备料→焊接→打磨→检验→入库 |
太细(如“拿起焊枪这个动作”) | 管理成本爆炸,员工烦死 | 合并同类动作,只留关键控制点 |
定颗粒度的三把尺子:
1. 重要性:关键过程(如无菌灌装)必须细分;
2. 风险:高风险工序(如高空作业)细分到每一步;
3. 组织能力:小厂别学大厂搞200个过程,先抓20个核心的。
拷问3:你的“过程接口”是不是灰色地带?
接口 = 部门墙 + 责任真空 + 信息孤岛
接口问题 | 现场表现 | 怎么治 |
部门墙 | 生产说“检验没来”,检验说“生产没叫” | 设接口责任人(如班组长兼协调),明确“谁发起、谁接单” |
责任不清 | 不良品流到下工序,两班互相甩锅 | 接口处设交接单/扫码确认,不签不流 |
信息孤岛 | 设计改了图,采购还买老料 | 建接口沟通机制(每日站会+系统消息推送) |
无接口绩效 | 衔接等待2小时没人觉得有问题 | 测接口KPI(等待时间、传递准确率),纳入考核 |
五、2026版新风向:数字化过程管理
2026版明确鼓励(甚至实质要求)用数字化工具“托底”过程管理:
环节 | 传统做法 | 2026版数字化做法 | 好处 |
过程建模 | Word画方框箭头 | VISIO/ARIS建模,系统自动生成流程图谱 | 一改全更新,不漏环节 |
过程监视 | 人工填表 | MES自动采参数、SCADA弹报警 | 实时,不靠记忆 |
过程分析 | 月底Excel拉数 | 大数据平台自动出CPK、趋势预警 | 提前发现漂移 |
过程优化 | 工程师拍脑袋 | AI推荐参数组合(基于历史最优解) | 少走弯路 |
纵横视点:
数字化不是“买套软件”,而是让过程看得见、测得准、改得快。哪怕你暂时没上MES,至少把关键过程的参数自动记录起来——现在手机都能自动存步数,工厂的数据凭什么靠手写?
六、实施步骤:过程方法“六步落地”
Step 1:识别过程
· 工具:乌龟图(把每个过程的6个要素填进去:输入、输出、资源、人员、方法、指标)。
· 输出:《过程清单》(含关键过程、支持过程)。
Step 2:确定过程相互关系
· 画过程网络图:A的输出是B的输入,B的输出是C的输入……
· 标出接口点:哪里需要签字?哪里需要系统流转?
Step 3:建立过程绩效指标(KPI)
· 每个过程至少1个可测量的KPI(如焊接过程:一次合格率;物流过程:周转等待时间)。
· KPI必须对齐质量目标(公司目标“交付95%”→物流KPI“等待≤2h”)。
Step 4:实施过程控制
· 编控制计划(关键参数+频次+方法);
· 培训人(会做≠懂过程,要讲清“你的输出是谁的输入”);
· 给资源(别让焊工拿把锤子当焊枪用)。
Step 5:监视和测量
· 收集数据(自动采集优先);
· 每月算KPI,跟目标比;
· 识别异常(如连续3天不良率上升→触发改进)。
Step 6:持续改进
· 用纠正措施(10.2) 拔根因;
· 优化过程设计(如改布局、加防错);
· 更新文件,培训,进入下一轮PDCA。
七、实战工具包:三个必会图表
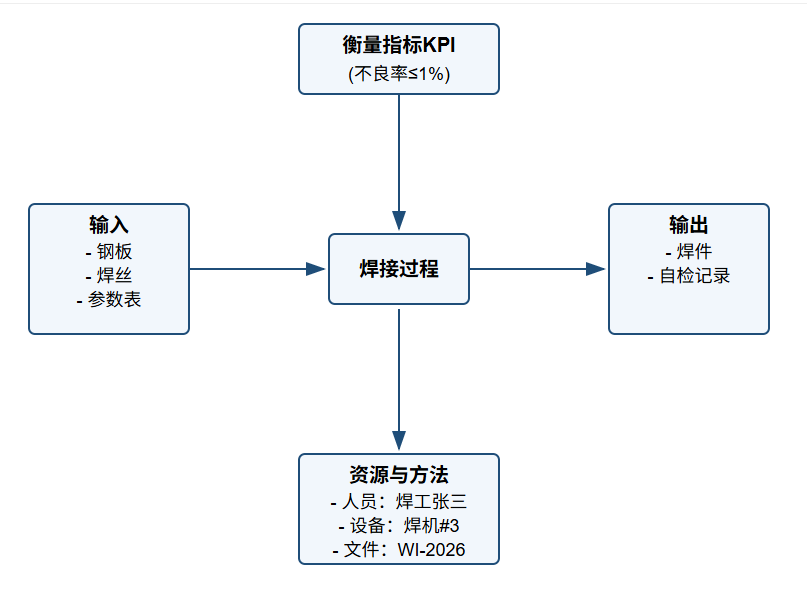
1. 乌龟图(Turtle Diagram)
用法: 新过程上线前,把这张图填完,缺啥补啥。
2. 过程流程图(Flowchart)
· 椭圆:开始/结束
· 矩形:活动(焊接、检验)
· 菱形:判断(合格?→是/否)
· 箭头:流向
要求: 走到任何一个节点,新员工都能看懂“下一步找谁”。
3. SIPOC图(宏观视角)
要素 | 内容(以“交付订单”为例) |
S 供应商 | 采购部、物流商 |
I 输入 | 原材料、客户订单 |
P 过程 | 排产→生产→检验→发货 |
O 输出 | 成品、交付单 |
C 顾客 | 客户、下道工序 |
用法: 高层开评审会时,一张SIPOC看全价值链,不钻细节。
八、案例分享:某电子厂的“过程翻身”
背景: 30+工序,以前各管各的。前工序拼命赶产,后工序堆料爆仓;检验挑出不良,返工又打乱前计划。月不良率5%,客户投诉每月十几起。
导入过程方法后:
1. 识别:全厂梳理出50个过程(17个关键+33个支持),每个填乌龟图。
2. 联网:画过程网络图,标出12个高风险接口(如“SMT→DIP”“成品→仓管”)。
3. 指标:每个过程定KPI——SMT设“首件合格率”,DIP设“插错率”,物流设“线边仓滞留≤2h”。
4. 控制:关键过程加防错(如异形件用防呆料架),接口处设“扫码交接”。
5. 监视:MES自动采数据,品质每天出过程绩效看板。
6. 改进:月度过程绩效评审,Top3异常开纠正措施。
半年后数据:
· 关键过程CPK从 1.0 → 1.67
· 一次合格率 95% → 99.2%
· 客户投诉 ↓75%
· 在制品库存 ↓40%(因为物流接口顺畅了)
厂长总结:“以前是‘各扫门前雪’,现在是‘知道雪下完会淹谁家’——大家主动协同了。”
九、避坑指南:五大常见翻车点
坑 | 表现 | 填坑法 |
① 过程识别不完整 | 漏了“客户投诉处理”这种关键过程 | 跨部门工作坊,用SIPOC从客户端倒推 |
② 接口变三不管 | 两个部门中间的事没人认领 | 指定过程所有者(Process Owner),写进职责表 |
③ KPI自说自话 | 生产KPI是“产量”,结果堆料堵线 | KPI必须对齐下游需求,用“内部顾客”思维定指标 |
④ 乌龟图填了当摆设 | 画完挂墙上,没人看 | 把乌龟图嵌进作业指导书首页,操作前看一眼 |
⑤ 数字化硬上 | 没理清过程就买MES,系统里全是垃圾数据 | 先理过程→再定数据→最后上系统 |
十、审核员会怎么查?
1. 查过程识别: 你们怎么确定要管哪些过程的?有没有《过程清单》?
2. 查相互作用: 能不能说出“A过程的输出是谁的输入”?拿不出网络图=不懂过程方法。
3. 查接口管理: 跨部门的地方谁负责?有没有交接记录?
4. 查PDCA证据: 每个关键过程有没有策划(P)、实施记录(D)、监视数据(C)、改进闭环(A)?
5. 查风险融入: 策划过程时有没有做风险识别?FMEA/风险清单跟过程怎么挂钩?
6. 查数字化(2026新倾向): 有没有用系统自动采过程数据?还是全靠手写月报?
7. 查人员懂不懂: 拉一个线长问:“你这道工序的输入如果没到,你会怎样?”答不出=过程没落地。
结语
ISO9001:2026过程方法的基本概念,不是让你背概念,而是给你一副“系统眼镜”。
戴上它,你看到的不再是“张三在焊、李四在检”,而是一张流动的网——物料从哪来、信息往哪走、哪里卡壳、哪里漏电。你才会明白:为什么单工序CPK再高,交付还是delay;为什么罚了操作员,同样的错下周又犯。
过程方法的本质,是承认“个人英雄主义救不了系统,只有系统本身靠谱,结果才靠谱。
联系我们:
电话:13537686468(叶老师)
微信:19864274625(咨询助理)
地址:广东省东莞市凤岗镇永盛大街111-108号纵横世纪航空质量中心
邮箱:Szmytd@163.com